وقتی یک خط انتقال آب زیرزمینی میگذارید یا پروژهای دارید که دهها سال باید بدون دست زدن به آن کار کند، اتصال کمپرسی با تمام مزایایش کافی نیست. آنجاست که اتصالات پلی اتیلن جوشی وارد میشوند. نه به خاطر اینکه فناوری پیچیدهتری است، بلکه چون یک خط جوشخورده به معنای واقعی کلمه یک تکه است؛ هیچ اتصالی، هیچ درزی و در عمل هیچ نقطه ضعفی وجود ندارد.
اما جوشکاری پلیاتیلن با جوش فلز فرق اساسی دارد. اینجا نه شعلهای هست و نه الکترود. حرارت کنترلشده، زمان دقیق و فشار مناسب سه پایهای هستند که کیفیت یک جوش را تعیین میکنند. اگر یکی از این سه کم یا زیاد باشد، اتصال ضعیف میشود؛ شاید نه همین امروز، اما در فصل بعد یا وقتی فشار بالا میرود.
این راهنما برای کسانی نوشته شده که میخواهند قبل از شروع کار بدانند چه تصمیمی میگیرند.
جوش پلیاتیلن چیست و چه مزایایی دارد؟
جوش پلیاتیلن فرآیندی است که در آن دو انتهای لوله یا یک لوله و یک اتصال از همان جنس، با حرارت به هم میرسند، مولکولهای پلیمری در هم میآمیزند و پس از سرد شدن، یک سطح مشترک همگن تشکیل میدهند که از خود لوله قویتر است.
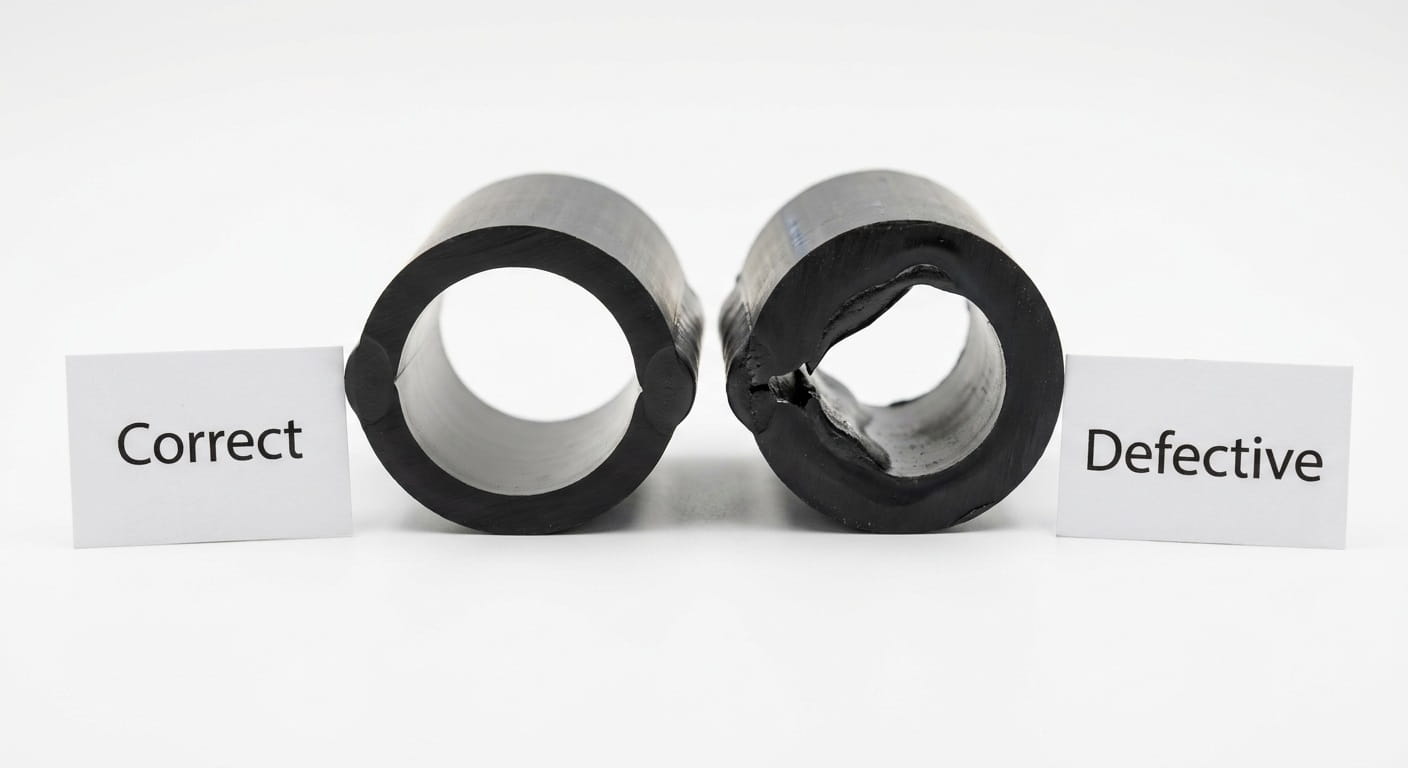
عبارت «از خود لوله قویتر» را با احتیاط نوشتیم. یک جوش درست و کامل واقعاً در ناحیه اتصال تراکم مولکولی بیشتری ایجاد میکند. اما یک جوش بد—همان جوشی که دمای حرارت یا زمان سرد شدنش رعایت نشده—میتواند از خود لوله ضعیفتر هم باشد. این دو حالت از بیرون شبیه هم به نظر میرسند.
مزایای اصلی جوش پلیاتیلن:
اتصال یکپارچه و بدون نشتی بزرگترین دلیل استفاده از جوش است. در خطوط انتقال طولانی با فشار بالا، هر اتصال مکانیکی یک نقطه بالقوه نشتی است. جوش این مشکل را از ریشه حذف میکند.
تحمل فشار بالا در جوش سر به سر محدودیت فشار کاری لوله است، نه اتصال. این در مقایسه با اتصالات مکانیکی که معمولاً تحمل فشار پایینتری دارند، تفاوت مهمی است، بخصوص در خطوط پمپاژ.
عمر مفید مستقل از تعمیر و نگهداری یکی دیگر از مزایای جدی است. خط جوشخورده نیازی به بازدید دورهای ندارد، پیچی نداری که شل شود و اورینگی نیست که پیر شود.
مقاومت در برابر ضربه قوچ آبی (Water Hammer) در لولهکشی کشاورزی که شیرها سریع باز و بسته میشوند، نیروی ضربه قوچ روی اتصالات فشار میآورد. جوش این نیرو را بهتر از هر اتصال مکانیکی جذب میکند.
یک نکته مهم که کمتر گفته میشود: جوش پلیاتیلن تنها گزینه نیست و همیشه بهترین گزینه هم نیست. در خطوط کوچک کشاورزی با قطر ۳۲ تا ۶۳ میلیمتر که نیاز به جداسازی مجدد یا تغییر وجود دارد، اتصالات کمپرسی عملیتر، سریعتر و اقتصادیترند. جوش واقعاً برای خطوط اصلی، خطوط زیرزمینی دائمی و سیستمهایی که فشار کاری بالایی دارند انتخاب درستی است.
انواع روشهای جوشکاری لوله پلیاتیلن
دو روش اصلی جوشکاری پلیاتیلن وجود دارد که هر کدام منطق کاری، تجهیزات و دامنه کاربردی خاص خودشان را دارند.
جوش سر به سر (Butt Fusion)
در این روش، دو انتهای لوله یا قطعهای که قرار است به هم وصل شوند، ابتدا با یک تیغه تراش دقیقاً صاف و موازی میشوند. سپس یک صفحه حرارتی (هیتر پلیت) به دمای مشخص میرسد—معمولاً بین ۲۱۰ تا ۲۳۰ درجه سانتیگراد—و بین دو سر لوله قرار میگیرد. دو طرف با فشار کنترلشده به هیتر میرسند تا یک برجستگی ذوب یکنواخت (bead) تشکیل شود. هیتر خارج میشود و دو سر بلافاصله با فشار معین به هم فشرده میشوند و تا سرد شدن کامل در این حالت میمانند.
جوش سر به سر سادهترین روش از نظر تجهیزات است، اما بیشترین حساسیت را به پارامترها دارد. هر انحرافی در دما، زمان تماس یا فشار اتصال مستقیماً کیفیت جوش را تحت تأثیر قرار میدهد.
این روش برای قطرهای ۶۳ میلیمتر به بالا استاندارد است. برای قطرهای پایینتر، کنترل فشار و تراز دو سر لوله دشوارتر میشود.
جوش الکتریکی (Electrofusion)
در جوش الکتروفیوژن، یک اتصال خاص استفاده میشود که داخلش سیم مقاومتی (رزیستیو کویل) تعبیه شده. لوله داخل اتصال میرود و یک کنترلر الکتریکی با اعمال ولتاژ مشخص برای زمان معین، از سیمهای داخل اتصال جریان میگذرد. این سیمها گرم میشوند، جنس اطرافشان ذوب میشود، مواد دو قطعه در هم میآمیزند و با سرد شدن یک اتصال یکپارچه میسازند.
مزیت بزرگ الکتروفیوژن اینجاست که بخش زیادی از متغیرهای انسانی حذف میشوند. پارامترهای جوش روی بارکد اتصال کد شده و کنترلر آنها را میخواند و اعمال میکند. اپراتور فقط باید اتصال و لوله را درست آماده کند و دکمه شروع را بزند.
این روش برای قطرهای کوچک، تعمیر در فضاهای محدود، اتصال در خطوط تحت فشار (با شرایط خاص) و همچنین اتصال لولهها در زوایای غیراستاندارد مناسبتر از باتفیوژن است.
مقایسه دو روش
| معیار | جوش سر به سر | جوش الکتروفیوژن |
|---|---|---|
| تجهیزات مورد نیاز | دستگاه باتفیوژن | کنترلر + اتصالات EF |
| سرعت اجرا | کندتر | سریعتر |
| هزینه هر اتصال | پایینتر | بالاتر (قیمت اتصالات EF) |
| وابستگی به مهارت اپراتور | بالا | متوسط |
| مناسب برای قطرهای کوچک | کمتر ایدهآل | بله |
| مناسب برای فضای تنگ | خیر | بله |
| قابلیت بازرسی بصری جوش | بله (بررسی bead) | محدود |
| استفاده در ایران | رایجتر | کمتر، اما در حال رشد |
در پروژههای کشاورزی ایران، جوش باتفیوژن به دلیل هزینه پایینتر هر اتصال و دسترسی آسانتر به تجهیزات، رایجتر است. الکتروفیوژن بیشتر در خطوط گاز، تأسیسات شهری و پروژههای صنعتی دیده میشود.
چه زمانی باید از جوش استفاده کنیم؟
اتصالات دائمی و تحت فشار بالا
اگر بنا نیست خط هیچوقت جدا شود—چه به خاطر دفن زیرزمینی، چه طراحی دائمی—جوش منطقیترین انتخاب است. اتصال مکانیکی همیشه این احتمال را دارد که روزی باز شود؛ چه به خاطر لرزش، چه ضربه قوچ، چه پیری اورینگ. جوش این احتمال را ندارد.
خطوطی که فشار کاری آنها از ۸ تا ۱۰ بار بیشتر است، با جوش ایمنتر هستند. اتصالات کمپرسی معمولاً تا ۱۰ تا ۱۶ بار بسته به سازنده و سایز تضمین میشوند، اما در فشارهای نزدیک به حداکثر، جوش حاشیه اطمینان بیشتری دارد.
در سیستمهای تزریق کود با فشار کاری بالا یا خطوط اصلی پمپاژ که فشار ضربهای روی اتصالات وارد میشود، جوش انتخاب مطمئنتری است.
خطوط انتقال آب
خطوط انتقال آب طولانی—آنهایی که چند صد متر تا چند کیلومتر امتداد دارند و زیر زمین هستند—بهترین کاندیداهای جوش پلیاتیلن هستند. دلایل واضح است: دسترسی سخت پس از دفن، هزینه بالای تعمیر نشتی زیرزمینی، و عمر بلندمدت مورد انتظار.
در این خطوط معمولاً از لولههای پلیاتیلن PE100 با سایزهای ۹۰ میلیمتر به بالا استفاده میشود. جوش باتفیوژن برای این مقیاس هم از نظر اقتصادی و هم اجرایی، گزینه استاندارد است.
یک نکته عملی: در خطوط انتقال، جوش تمام طول خط را پوشش نمیدهد. معمولاً بخشهایی که نیاز به تغییر مسیر، انشعاب یا اتصال به شیرآلات دارند با اتصالات مکانیکی یا فلانج اجرا میشوند. این دو روش در یک پروژه کنار هم به کار میروند.
ابزار و تجهیزات مورد نیاز جوشکاری
دستگاه جوش باتفیوژن
دستگاه باتفیوژن یک چارچوب (فریم) نگهدارنده دارد که دو سر لوله را در یک راستا ثابت نگه میدارد. اجزای اصلی آن عبارتند از:
هیتر پلیت: صفحه آلومینیومی با پوشش نچسب (تفلون) که به دمای دقیق میرسد. درجه حرارت با ترموستات کنترل میشود و رنج کاری معمول آن برای PE80 و PE100 بین ۲۱۰ تا ۲۳۰ درجه سانتیگراد است. هیتر پلیت نچسب باید سالم باشد؛ خراشیدگی یا پوسیدگی پوشش آن مستقیماً کیفیت ذوب را خراب میکند.
تراش (Facing Tool): یک ابزار برش دوار که دو سر لوله را صاف و موازی میکند قبل از جوش. این مرحله بیشتر از آنچه به نظر میرسد مهم است. دو سطح که دقیقاً موازی و صاف نباشند، حتی اگر ذوب خوبی داشته باشند، جوش ضعیفی میدهند.
سیستم فشار (هیدرولیک یا پنوماتیک): در دستگاههای استاندارد، فشار تماس با هیتر و فشار اتصال نهایی با جک هیدرولیک کنترل میشود. در دستگاههای سادهتر (مکانیکی)، این کار با پیچ دستی انجام میشود که اتکا به تجربه اپراتور را بیشتر میکند.
دستگاههای باتفیوژن بر اساس قطر کاری تقسیمبندی میشوند. یک دستگاه ۶۳ تا ۲۵۰ میلیمتر برای اکثر پروژههای کشاورزی کافی است. برای قطرهای بزرگتر، دستگاههای اختصاصی با ظرفیت بیشتر لازم میشود.
قطعات الکتروفیوژن و کنترلر
قطعات الکتروفیوژن (اتصالات EF) از همان جنس لوله پلیاتیلن ساخته میشوند با این تفاوت که سیمهای مقاومتی در داخل جداره آنها تعبیه شده. هر قطعه دو پین اتصال دارد که کنترلر به آنها وصل میشود.
روی هر قطعه EF یک بارکد (یا QR کد) چاپ شده که پارامترهای جوش را کد میکند: ولتاژ، زمان، و دمای محیط. کنترلر این کد را میخواند و عملیات جوش را خودکار مدیریت میکند.
کنترلر EF یک دستگاه ساده با صفحه نمایش است که بارکد قطعه را میخواند و طبق دستورالعمل جوش میزند. بعضی مدلهای پیشرفتهتر گزارش جوش (welding report) هم میدهند که برای پروژههای آرشیوی مفید است.
ابزار کمکی (قیچی لوله، تراش)
قیچی لوله (Pipe Cutter): برای قطرهای کوچک تا ۱۱۰ میلیمتر، قیچیهای خاص لوله پلیاتیلن برش تمیز و عمود میدهند. استفاده از ارهی معمولی برش مورب و ناهموار میدهد که باید بعد با تراش اصلاح شود.
تراش: در جوش باتفیوژن، تراش بخش جدانشدنی دستگاه است. اما در جوش الکتروفیوژن هم تراشیدن سطح خارجی لوله در ناحیه اتصال—با ابزار تراش دستی یا مکانیکی—اجباری است. سطح بدون تراش آلودگی و لایه اکسید دارد که جوش را خراب میکند.
دماسنج تماسی: برای تأیید دمای هیتر پلیت قبل از شروع جوش، داشتن یک دماسنج تماسی (نه لیزری) ضروری است. دماسنج لیزری روی سطح رنگی یا انعکاسی دمای اشتباه میدهد.
اتانول یا ایزوپروپانول: برای تمیز کردن سطوح قبل از جوش. از پارچههای پرزدار و حلالهای پایه روغنی استفاده نکنید.
آموزش جوشکاری پلیاتیلن مرحله به مرحله
مراحل جوش باتفیوژن
مرحله اول — آمادهسازی:
لولهها را در فریم دستگاه قرار دهید. اطمینان حاصل کنید که دو سر کاملاً تراز هستند. بداههسازی در این مرحله نتیجهای ندارد جز جوش ضعیف. قطرهای مختلف نیاز به بوشهای مختلف دارند؛ مطمئن شوید از بوش درست استفاده میکنید.
مرحله دوم — تراش:
ابزار تراش را روی دستگاه نصب کنید و دو سر لوله را بتراشید تا سطحی کاملاً صاف و موازی داشته باشید. بعد از تراش، سطح را با دست لمس نکنید. برادهها را با پارچه تمیز بردارید و با اتانول سطح را تمیز کنید.
مرحله سوم — گرم کردن هیتر:
دمای هیتر پلیت را به ۲۱۰ تا ۲۲۰ درجه (برای PE100) برسانید. صبر کنید تا دمای هیتر پایدار شود—معمولاً ۱۵ تا ۲۰ دقیقه طول میکشد. هرگز با هیتر سرد شروع نکنید.
مرحله چهارم — مرحله گرمکردن (Heating Phase):
هیتر را بین دو سر قرار دهید. با فشار مشخص (بسته به قطر لوله) دو سر را به هیتر بفشارید تا bead اولیه (پیشلبه ذوب) تشکیل شود. این bead باید یکنواخت باشد—اگر یک طرف ضخیمتر از طرف دیگر است، یا سطوح موازی نیستند یا فشار یکسان نیست.
مرحله پنجم — مرحله گرمخیساندن (Heat Soak Phase):
پس از تشکیل bead، فشار را کم کنید (تقریباً به صفر) و فقط تماس حرارتی حفظ شود. این مرحله برای بالا آمدن دما به عمق جداره لوله ضروری است. مدت آن بسته به قطر لوله از چند ثانیه تا چند دقیقه است.
مرحله ششم — حذف هیتر و اتصال:
هیتر را سریع و بدون تکان دادن خارج کنید. فاصله زمانی بیندون تکان دادن خارج کنید. فاصله زمانی بین تا ۱۰ ثانیه بسته به قطر. دو سر را با فشار مشخص به هم فشار دهید. این فشار باید تا پایان سرد شدن ثابت بماند.
مرحله هفتم — سرد شدن:
خط را تکان ندهید. لوله را از دستگاه در نیاورید. صبر کنید تا ناحیه جوش به دمای محیط برسد. کوتاه کردن این مرحله با آب سرد یا باد ممنوع است.
مراحل جوش الکتروفیوژن
مرحله اول — برش و تراش سطح:
لوله را با قیچی مناسب برش بزنید تا سطح برش عمود بر محور لوله باشد. ناحیه ورود لوله به اتصال EF را با ابزار تراش مخصوص بتراشید تا لایه اکسید و آلودگی برداشته شود. این مرحله را جدی بگیرید؛ رایجترین دلیل شکست جوش EF ترک خوردن به خاطر سطح نتراشیده است.
مرحله دوم — علامتگذاری:
عمق ورود لوله داخل اتصال را علامت بزنید. این کار سادهترین راه کنترل است که لوله کاملاً داخل اتصال رفته.
مرحله سوم — تمیز کردن:
سطح تراشیده شده را با اتانول تمیز کنید. دوباره با دست لمس نکنید.
مرحله چهارم — مهار لوله:
لوله را داخل اتصال ببرید تا به علامت برسد. با بستهای مخصوص یا وسیله مناسب دو طرف را ثابت کنید تا در حین جوش تکان نخورند.
مرحله پنجم — جوش:
کابل کنترلر را به پینهای اتصال وصل کنید. بارکد اتصال را اسکن کنید. کنترلر پارامترها را میخواند. دکمه شروع را بزنید. دستگاه به صورت خودکار عملیات را انجام میدهد.
مرحله ششم — سرد شدن:
پس از اتمام جوش، تا پایان زمان سرد شدن (معمولاً روی اتصال یا در دستورالعمل کارخانه درج شده) بستها را در جای خود نگه دارید.
پارامترهای حرارت و زمان
| قطر لوله (mm) | دمای هیتر (°C) | زمان گرمخیساندن (ثانیه) | فشار جوش (بار) | زمان سرد شدن (دقیقه) |
|---|---|---|---|---|
| ۶۳ | ۲۱۰–۲۲۰ | ۴۰–۶۰ | ۰.۱۵–۰.۱۸ | ۸–۱۰ |
| ۹۰ | ۲۱۰–۲۲۰ | ۶۰–۹۰ | ۰.۱۵–۰.۱۸ | ۱۰–۱۲ |
| ۱۱۰ | ۲۱۰–۲۲۰ | ۷۰–۱۰۵ | ۰.۱۵–۰.۱۸ | ۱۲–۱۵ |
| ۱۶۰ | ۲۱۵–۲۲۵ | ۱۰۰–۱۶۰ | ۰.۱۵–۰.۱۸ | ۱۶–۲۰ |
| ۲۰۰ | ۲۱۵–۲۲۵ | ۱۳۰–۲۰۰ | ۰.۱۵–۰.۱۸ | ۲۰–۲۴ |
این اعداد مرجع استاندارد ISO 21307 هستند. همیشه توصیه کارخانه سازنده لوله را نیز بررسی کنید، چون گریدهای مختلف PE80 و PE100 ممکن است پارامترهای کمی متفاوتی داشته باشند.
دمای محیط روی زمانها تأثیر میگذارد. در محیط سرد (زیر ۱۰ درجه)، زمان گرمخیساندن باید بیشتر شود و ناحیه جوش از باد محافظت شود.
اشتباهات رایج و راه حل آنها
سطح هیتر پلیت کثیف یا خراشیده: یکی از رایجترین مشکلاتی که در کارگاهها دیده میشود این است که هیتر پلیت با آلودگی باقیمانده از جوش قبلی یا با پوشش آسیبدیده استفاده میشود. مواد ذوبشده به هیتر میچسبند، جدا شدن دو سر از هیتر با اصطکاک همراه میشود و سطح ذوب ناهموار میشود. راه حل: پوشش هیتر را بعد از هر جوش با پارچه نرم و خشک (نه فلزی) تمیز کنید و هر بار قبل از شروع بررسی کنید.
بیرون کشیدن هیتر و تأخیر در اتصال: اگر فاصله بین خروج هیتر تا چسباندن دو سر بیشتر از حد مجاز شود، سطح ذوب شده شروع به سرد شدن میکند. لایه سطحی سخت میشود و جوش لازم شکل نمیگیرد. این جوش از بیرون کامل به نظر میرسد اما مقاومت کافی ندارد. راه حل: قبل از شروع جوش، مانعی برای خروج سریع هیتر وجود نداشته باشد. دستگاه را درست تنظیم کنید و یک نفر مراقب هیتر باشد.
عدم تراز بودن دو سر لوله: اگر دو لوله در امتداد هم نباشند، جوش در یک طرف بیشتر و در طرف دیگر کمتر ذوب میشود. این ناهمواری باعث تنش داخلی در جوش میشود. علت معمول استفاده از بوش نامناسب یا تنظیم نادرست فریم است.
جوش در هوای سرد بدون محافظ: باد و دمای پایین سطح ذوب شده را قبل از اتصال سرد میکنند. راه حل: خیمه یا چادر موقت دور محل جوش بزنید، خصوصاً در روزهای ابری یا بادی.
تراش نکردن سطح در جوش EF: رایجترین دلیل شکست جوش الکتروفیوژن است. سطح بدون تراش لایه اکسید پلیمری دارد که مانع اتصال مولکولی میشود. حتی اگر ظاهراً جوش خورده باشد، در تست فشار ترک میخورد.
فشار نادرست در جوش باتفیوژن: فشار زیاد باعث میشود ماده ذوب شده از ناحیه جوش بیرون برود و جوش نازک شود. فشار کم باعث میشود دو سطح به درستی در هم نیامیزند. در هر دو حالت بید نامناسب ایجاد میشود.
هزینه جوشکاری و مقایسه با اتصالات مکانیکی
هزینه جوشکاری پلیاتیلن در کشاورزی از دو بخش جدا تشکیل میشود: هزینه تجهیزات (یا اجاره آنها) و هزینه اجرا.
هزینه تجهیزات: یک دستگاه باتفیوژن دستی برای قطرهای ۶۳ تا ۱۶۰ میلیمتر در بازار ایران در محدوده قیمتی مشخصی است. برای پروژههایی که مقیاس کمتری دارند، اجاره روزانه یا هفتگی دستگاه معمولتر و اقتصادیتر است.
مقایسه هزینه هر اتصال:
در قطرهای کوچک (۶۳ تا ۹۰ میلیمتر)، یک اتصال کمپرسی معمولاً ارزانتر از هزینه اجرای یک جوش (دستمزد + سوخت + فرسودگی دستگاه) تمام میشود. اما در قطرهای بزرگتر، اتصالات کمپرسی خودشان گرانقیمتاند و معادله برمیگردد.
مزیت بلندمدت جوش: هر اتصال مکانیکی یک هزینه بالقوه نگهداری دارد. در یک خط ۵۰۰ متری با ۱۰۰ اتصال، حتی اگر هر اتصال در ۱۰ سال یک بار نیاز به بازدید داشته باشد، هزینه کار بیشتر میشود. جوش این هزینه را ندارد.
تصمیم عملی:
- قطر زیر ۶۳ میلیمتر و خط رویزمینی: اتصال کمپرسی منطقیتر است.
- قطر ۹۰ میلیمتر به بالا و خط زیرزمینی: جوش توجیه اقتصادی دارد.
- خط اصلی با فشار بالا، صرفنظر از قطر: جوش ایمنتر است.
مطالبی که دیگران مطالعه کرده اند:
سوالات متداول
آیا جوش پلیاتیلن نیاز به تخصص دارد؟
بله، اما نه به آن شکلی که فکر میکنید. جوش الکتروفیوژن با کنترلر خودکار، برای یک تکنسین آموزشدیده پس از چند جلسه تمرین قابل اجراست. جوش باتفیوژن به تجربه بیشتری نیاز دارد، خصوصاً در کنترل زمانبندی و تشخیص بید مناسب. در پروژههای مهم مثل خطوط انتقال، حتماً از جوشکار دارای گواهینامه استفاده کنید. برای کارهای کوچکتر در مزرعه، چند روز آموزش عملی کنار یک جوشکار باتجربه کافی است.
چند درجه باید حرارت دستگاه جوش باشد؟
برای اکثر لولههای PE80 و PE100، دمای استاندارد هیتر پلیت بین ۲۱۰ تا ۲۳۰ درجه سانتیگراد است. عدد دقیقتر ۲۱۰ تا ۲۲۰ برای کارهای معمول و ۲۲۰ تا ۲۲۵ برای قطرهای بزرگتر. استانداردهای ISO توصیه میکنند از مقدار وسط رنج استفاده کنید، نه حداکثر آن. دمای بالاتر از ۲۳۵ درجه میتواند ماده را تجزیه کند و جوش ضعیف بدهد.
آیا میتوان لولههای PE80 و PE100 را به هم جوش داد؟
از نظر فنی ممکن است، اما توصیهشده نیست. PE80 و PE100 هر دو پلیاتیلن هستند اما ساختار مولکولی و دانسیته متفاوت دارند. پارامترهای جوش بهینه آنها کمی با هم فرق میکند. در صورت ضرورت، از پارامترهای لوله با مقاومت پایینتر (PE80) استفاده کنید. اما اگر انتخاب دارید، کل خط را از یک گرید بسازید.
تفاوت جوش سر به سر با جوش الکتروفیوژن چیست؟
در جوش سر به سر، دو انتهای لوله مستقیماً با هم ذوب میشوند و به هیچ قطعه اضافهای نیاز نیست؛ هزینه هر اتصال پایینتر است اما مهارت بیشتری میخواهد. در جوش الکتروفیوژن، یک اتصال مخصوص با سیم مقاومتی داخلی نقش واسط را دارد؛ کنترل آسانتری دارد اما قیمت اتصالات EF بالاتر است. برای خطوط طولانی با اتصالات زیاد، باتفیوژن اقتصادیتر است. برای تعمیر، فضاهای تنگ یا قطرهای کوچک، الکتروفیوژن کاربردیتر است.
چطور بفهمیم کیفیت جوش پلیاتیلن استاندارد است؟
در جوش باتفیوژن، بررسی بصری بید (پیشلبه) اول ین معیار است. بید باید یکنواخت، متقارن و با ارتفاع مشخص باشد. بید نامتقارن، خیلی کوچک یا خیلی بزرگ همه نشانه مشکلاند. در پروژههای حرفهای، تست فشار هیدرواستاتیک روی نمونه جوش برای تأیید نهایی انجام میشود. برای جوش EF، معمولاً شاخصهای بصری کمتری وجود دارد و تست فشار معیار اصلی است.
آیا جوشکاری در هوای بارانی یا سرد مجاز است؟
جوشکاری در باران مستقیم ممنوع است. رطوبت روی سطح ذوب جوش را ضعیف میکند. در هوای سرد (زیر ۵ درجه) جوشکاری ممکن است اما نیاز به محافظت از محل کار از باد، زمان گرمخیساندن طولانیتر و زمان سرد شدن بیشتر دارد. در هوای گرم (بالای ۴۰ درجه) هم سطح ذوب سریعتر خنک میشود؛ سرعت اتصال باید بیشتر باشد. بهترین شرایط: دمای ۱۰ تا ۳۰ درجه، بدون باد مستقیم و بدون رطوبت زیاد.
عمر مفید اتصال جوشی پلیاتیلن چقدر است؟
یک جوش درست و استاندارد، همان عمر مفید لوله پلیاتیلن را دارد. سازندگان PE100 معمولاً ۵۰ سال عمر مفید را با رعایت شرایط نصب و فشار کاری تضمین میکنند. در واقع، در یک جوش خوب، نقطه ضعف اتصال نیست بلکه تنشهای محیطی روی بدنه لوله است که اول عمرش را کم میکند.